Inspectez les consommables de soudage laser chaque fois que le manuel l"exige, après un changement de processus, avant un travail critique d"acceptation et chaque fois que la qualité de la soudure, l"ajustement, les éclaboussures, le blindage ou les observations de l"opérateur suggèrent que le trajet du faisceau ou le trajet du blindage n"est plus stable. Remplacez un consommable lorsque le nettoyage ou le réglage ne peut pas restaurer le résultat requis, et conservez les intervalles, les méthodes de nettoyage et les limites d"acceptation spécifiques au modèle liés au manuel de la machine et à la qualification de votre processus.
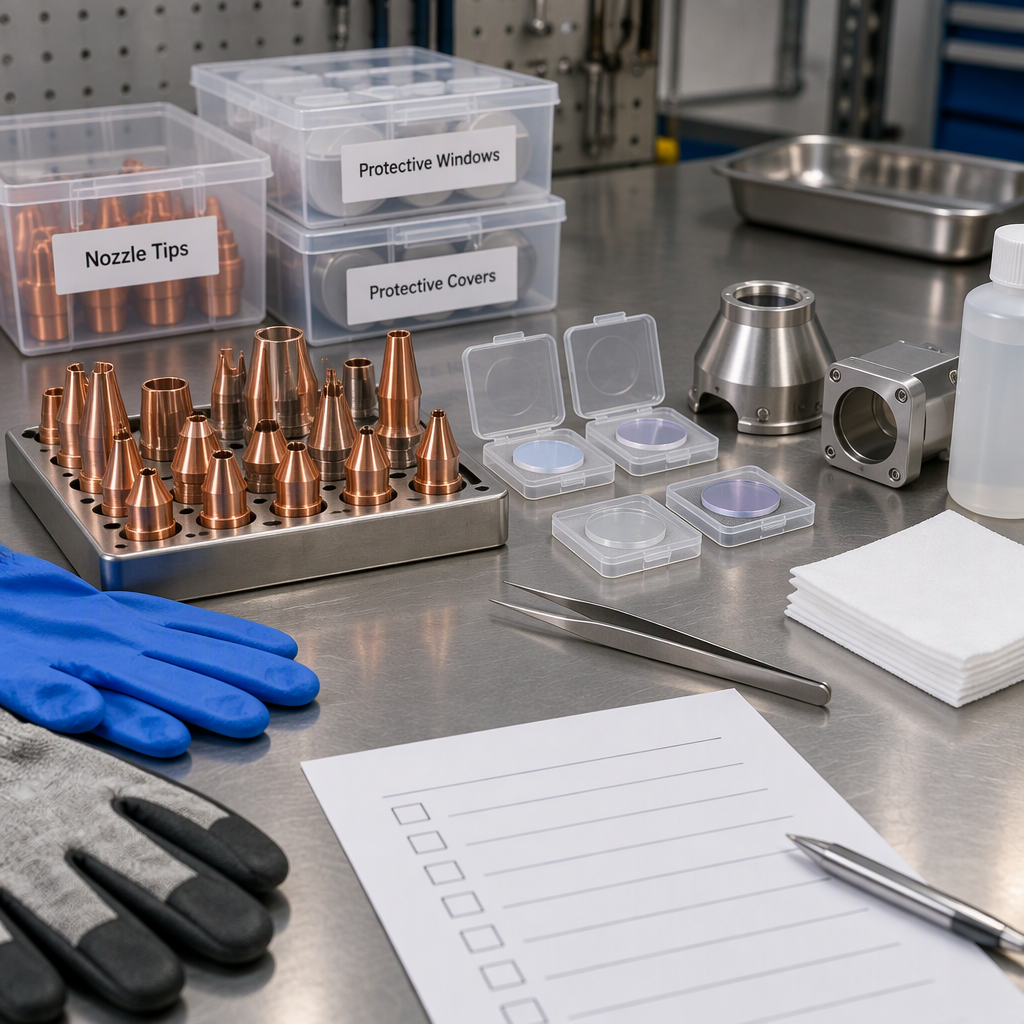
Qu"est-ce qu"un consommable pour le soudage laser ?
Considérez les consommables comme les pièces de la tête de soudage et du chemin de support susceptibles de s"user, d"être contaminées ou d"être modifiées dans le cadre d"une opération de routine.
Éléments de protection du trajet du faisceau
Une liste de pièces publiée pour un système de soudage laser portatif identifie les fenêtres de protection, une lentille de mise au point de remplacement et les couvercles de protection de la tête de soudage parmi les pièces de rechange ou les consommables de ce système.
Pour votre propre équipement, confirmez les éléments optiques protégés exacts, la méthode de nettoyage et les numéros de pièces de rechange dans la documentation de la machine.
Éléments de buse et front-end
Le même type de liste de fabricants identifie les pointes de buse comme pièces ou consommables pour un système de soudage laser portatif.
L’état des buses est important car la configuration frontale permet de maintenir la relation physique entre la tête de soudage, le flux de protection et la pièce à usiner.
Pour un acheteur ou un ingénieur de procédés, la liste pratique doit inclure les pièces que votre équipe manipule de manière répétée : buses, fenêtres de protection, lentilles pour lesquelles l"entretien par l"utilisateur est autorisé, couvercles, éléments de chemin de gaz, points de contact d"alimentation en fil le cas échéant, et tout élément de fixation ou accessoire nommé par le fournisseur. Ne présumez pas que la liste de pièces d"une autre marque s"applique à votre machine.
Quand les opérateurs doivent-ils inspecter les consommables ?
Inspectez les consommables selon le calendrier indiqué dans le manuel de la machine et également après tout événement susceptible de modifier la qualité de la soudure, la livraison du faisceau, le blindage ou les résultats d"acceptation.
- Inspectez avant un nouveau travail lorsque le matériau, l'épaisseur, la conception du joint, le fil d'apport, la configuration du blindage ou les exigences d'acceptation changent.
- Inspectez après une collision, un bruit anormal, un comportement de panache instable en forme d'arc, des éclaboussures inattendues, un mauvais aspect des cordons ou une augmentation soudaine des retouches.
- Inspectez avant une longue production afin qu'un problème de consommable à faible coût ne se transforme pas en un événement de temps d'arrêt au niveau du lot.
- Inspectez après le nettoyage, le remplacement ou le réglage pour confirmer que la tête est correctement assemblée et que le processus revient à la configuration approuvée.
- Inspectez lorsque les opérateurs signalent une visibilité réduite, une contamination près de la fenêtre avant, une irrégularité du débit de gaz ou des démarrages et arrêts répétés.
Un intervalle de calendrier fixe n"est utile que lorsqu"il provient de la documentation de votre équipement et de l"historique de fonctionnement. Dans les ateliers de traitement mixte de tôles et de tubes, les déclencheurs basés sur l"état sont souvent plus utiles qu"un seul cycle universel, car les tâches peuvent varier en fonction du matériau, de l"épaisseur, de l"accès aux joints, de la stabilité des fixations et de la longueur de production.
Comment organiser un flux de travail de maintenance des consommables de soudage laser
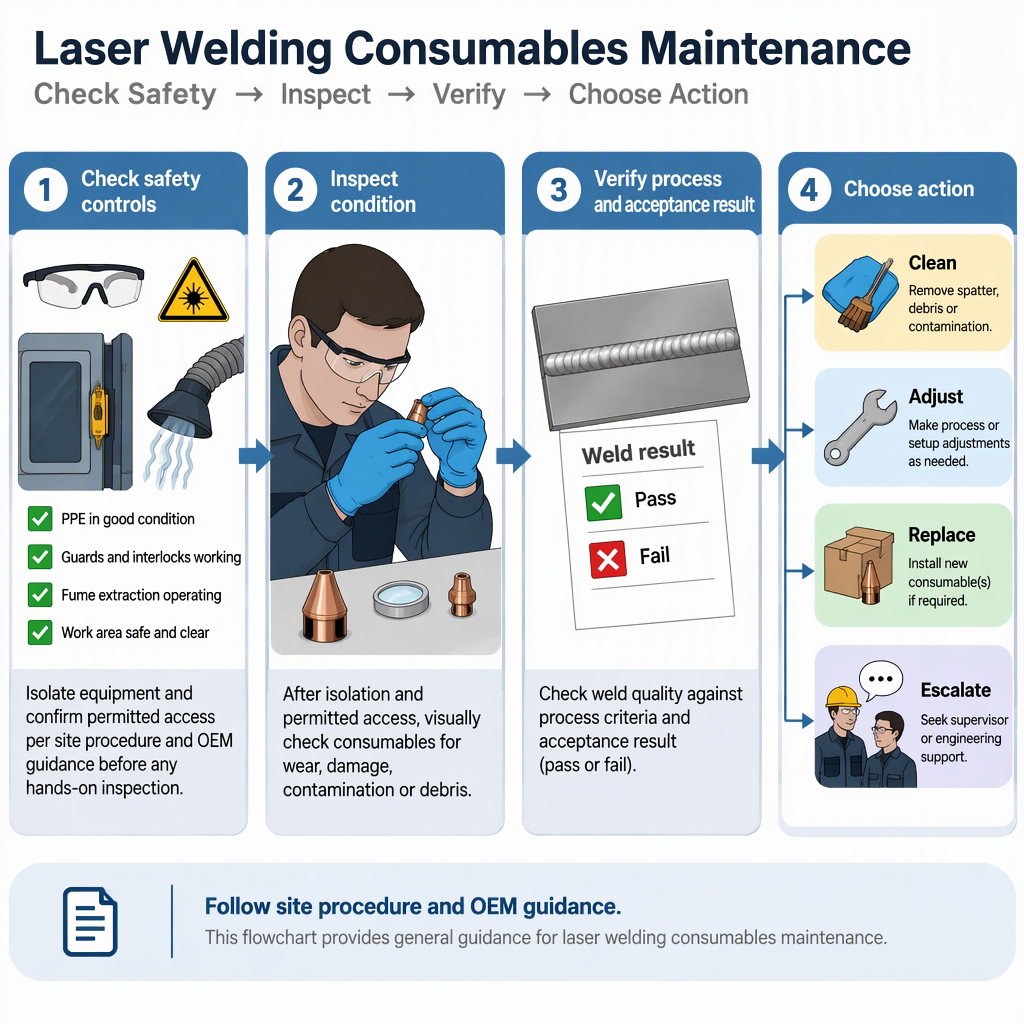
Utilisez un flux de travail court qui sépare l"accès sécurisé, l"inspection visuelle, le nettoyage autorisé, le remplacement, la confirmation de la configuration et la tenue des dossiers.
- Avant d'accéder manuellement à la tête de soudage, éteignez l'équipement et débranchez la source d'alimentation ou la batterie applicable conformément au manuel de la machine et à la procédure de verrouillage du site.
- Laissez le personnel formé ouvrir uniquement les points d'accès autorisés par le manuel ; ne contournez pas les protections, les verrouillages, les couvercles ou les commandes de sécurité laser.
- Vérifiez l'état visible des buses, des fenêtres de protection, des couvercles, des passages de gaz, des zones de contact du dévidoir et de tout élément frontal amovible désigné par le fournisseur.
- Nettoyez uniquement avec la méthode approuvée, les outils approuvés et les consommables approuvés pour ce modèle ; si le manuel ne permet pas le nettoyage, remplacez la pièce ou passez au service.
- Réassemblez avec la méthode d'orientation, d'ajustement et d'assise spécifiée dans le manuel, puis vérifiez les résultats du blindage, de l'alignement et des essais de soudure avant la sortie de production.
- Enregistrez la pièce modifiée, la raison de l'action, les conditions de travail, l'observation de l'opérateur et le résultat de l'acceptation afin que les problèmes répétés puissent être retracés.
Ne transformez pas la maintenance des consommables en un entretien non autorisé de la machine. Si une pièce nécessite un démontage au-delà des indications du manuel, arrêtez-vous et faites appel au fournisseur ou au personnel de service qualifié.
Quand remplacer au lieu de nettoyer ou d’ajuster
Remplacez un consommable lorsqu"il est endommagé, contaminé au-delà de la méthode de nettoyage approuvée, incapable de s"asseoir correctement ou incapable de supporter le résultat de soudure requis après un réglage autorisé.
| Observation | Première action | Remplacer lorsque |
|---|
| Poussière, résidus de fumée ou légère contamination de la surface | Utilisez la méthode de nettoyage approuvée manuellement | Le nettoyage n"est pas autorisé, la contamination persiste ou la soudure d"acceptation échoue toujours |
| Article fissuré, brûlé, piqué, déformé ou rayé | Arrêter l"utilisation en production et comparer avec les critères de rejet du manuel | Les dommages affectent le chemin optique protégé, l"état de la buse, son ajustement ou la fonction de sécurité. |
| Ajustement lâche, assise incorrecte ou mouvements répétés | Réinstaller uniquement comme spécifié par le fournisseur | La pièce ne peut pas être fixée correctement ou le dispositif de retenue est usé |
| L"apparence des soudures change après un changement de travail | Confirmer l"état de l"installation, du gaz, du fil, du matériel et des luminaires | Une configuration connue en bon état ne se rétablit pas après un nettoyage ou un réglage autorisé |
Nettoyer ou ajuster
Choisissez cette voie lorsque le manuel autorise l"action, que la pièce ne présente aucun dommage au niveau du rejet et que la soudure d"essai revient au résultat qualifié.
Remplacer ou faire remonter
Choisissez cette voie lorsque la pièce est physiquement endommagée, que la méthode de nettoyage est incertaine, qu"un problème d"ajustement se répète ou que l"acceptation ne peut pas être rétablie.
Faites correspondre l"inspection aux contrôles de matériaux, d"épaisseur, de processus et d"acceptation
Augmentez la discipline d"inspection lorsque les conditions de travail changent, car les matériaux, les consommables, les métaux de base et l"environnement de travail peuvent modifier l"exposition au soudage et le comportement du processus.
- le NIOSH indique que l'exposition aux fumées de soudage peut varier en fonction de facteurs tels que les consommables de soudage, les matériaux et le métal de base.
- Pour le travail de la tôlerie, examinez les consommables lors du changement d'alliage, de revêtement, d'épaisseur, d'accès aux joints ou de niveau d'acceptation esthétique.
- Pour le traitement des tubes, examinez l'état de l'avant lorsque la circonférence, l'aménagement, la répétabilité du luminaire, l'angle d'accès ou la couverture de blindage changent.
- Pour les flux de travail de la découpe au soudage, connectez le plan d'inspection à l'état des bords, au nettoyage avant le soudage, à l'historique des gaz auxiliaires et aux critères d'acceptation de la soudure finie.
- Avant de lancer la production, effectuez un essai de soudure représentatif et vérifiez-le par rapport au dessin, aux exigences d'acceptation du client, aux instructions de travail internes ou à la procédure qualifiée.
Les équipes d"approvisionnement doivent demander aux fournisseurs une liste de consommables qui mappe les noms des pièces aux applications, aux actions de maintenance autorisées et aux critères de remplacement. Les équipes de processus doivent ensuite relier cette liste aux matériaux et aux plages d"épaisseurs réellement utilisés dans l"usine.
Contrôles de sécurité à suivre avec la routine des consommables
Gardez l"inspection des consommables à l"intérieur du système de sécurité du site : isolez l"énergie avant l"accès manuel, maintenez les contrôles des fumées et suivez les exigences applicables en matière de laser, de soudage et de lieu de travail local.
Avant de toucher ou d"ouvrir une zone de tête de soudage, éteignez l"équipement et débranchez la source d"alimentation ou la batterie applicable conformément au manuel et à la procédure du site. Ne comptez pas sur une liste de contrôle de maintenance générale pour remplacer l’isolation énergétique.
La page CDC/NIOSH sur les fumées de soudage et le manganèse indique que les fumées de soudage sont composées de métaux, peuvent contenir du manganèse et peuvent varier en fonction des consommables de soudage, des matériaux, du métal de base et des conditions de travail.
Le NIOSH note également que le soudage en espace confiné peut augmenter l"exposition aux vapeurs de manganèse, de sorte que les installations fermées, les réservoirs, les tubes ou les zones de travail restreintes méritent un examen plus approfondi.
Le NIOSH décrit les opérations de soudage comme produisant des sous-produits gazeux et aérosols et donne des pistolets d'extraction de fumées connectés aux systèmes d'échappement et de filtrage comme exemple de contrôles techniques pour les fumées de soudage.
Pour les cellules de soudage laser, les stations portatives et les zones de traitement des tubes, confirmez la méthode de contrôle réelle avec le manuel de l"équipement, le dossier de sécurité de l"installation et les règles adoptées dans le pays ou la région de destination.
Comment réduire les temps d"arrêt dus à des problèmes de consommables
Réduisez les temps d’arrêt en traitant les consommables comme des intrants de production planifiés et non comme des pièces de rechange d’urgence.
- Créez une liste de consommables spécifiques à la machine avec les numéros de pièces approuvés, les niveaux de stock minimum, les exigences de stockage et le personnel responsable.
- Gardez un espace de stockage propre pour les articles liés à l'optique et séparez les pièces endommagées, suspectes et neuves afin qu'elles ne soient pas mélangées pendant un quart de travail.
- Liez les enregistrements de remplacement au type de travail, au matériau, à l'épaisseur, aux notes de l'opérateur et aux résultats d'acceptation pour identifier les causes répétées.
- Formez les opérateurs à s'arrêter tôt en cas de comportement anormal des soudures au lieu de continuer jusqu'à ce qu'un lot échoue à l'inspection.
- Passez en revue les événements de remplacement récurrents par rapport aux fixations, à la préparation des bords, à la configuration du blindage, à la qualité du gaz, à l'alimentation du fil et à la gestion de la production.
- Utilisez le manuel pour connaître les intervalles et les méthodes exacts.
- Utilisez les résultats de condition et d’acceptation pour les décisions quotidiennes.
- Utilisez des enregistrements pour séparer l’usure normale des problèmes de processus.
Conclusion
La meilleure règle de remplacement est d"abord manuelle et basée sur l"état : inspectez avant que le risque n"augmente, nettoyez uniquement une fois approuvé, remplacez lorsque l"état ou les résultats d"acceptation l"exigent et enregistrez suffisamment de détails pour éviter des temps d"arrêt répétés.
Pour les usines de transformation de tôles et de tubes, la maintenance des consommables de soudage laser fonctionne mieux lorsque les achats, l"ingénierie des procédés, les opérateurs et le personnel de sécurité utilisent le même chemin de décision. Définissez les consommables, inspectez les modifications de processus, protégez les travailleurs pendant l"accès, confirmez l"acceptation après toute action et respectez les intervalles spécifiques au client liés à la documentation officielle de la machine utilisée.
FAQ sur la maintenance des consommables de soudage laser
Ces questions aident les acheteurs et les équipes de processus à transformer l’inspection des consommables en une routine pratique en usine.
Puis-je utiliser un cycle de remplacement universel pour chaque consommable de soudage laser ?
Non. Utilisez le manuel de la machine, la composition réelle des tâches, l"état des consommables et les résultats d"acceptation. Un cycle universel peut conduire à un remplacement prématuré dans un processus et à un remplacement tardif dans un autre.
Les consommables doivent-ils être vérifiés avant chaque quart de travail ?
Suivez la documentation de l"équipement. De nombreuses usines effectuent également un bref contrôle visuel avant le quart de travail pour détecter toute contamination évidente, tout problème d"ajustement, de couvercles manquants ou de problèmes de stock, car cette méthode est plus rapide qu"un arrêt en cours de production.
Comment les opérateurs savent-ils s’il faut nettoyer ou remplacer un élément de protection ?
Nettoyez uniquement lorsque le manuel le permet et que la pièce ne présente aucun dommage de niveau rejet. Remplacez ou faites remonter la situation lorsque des dommages, une contamination, une mauvaise assise ou un échec d"acceptation subsistent après l"action autorisée.
Pourquoi un changement de matériau ou d"épaisseur affecte-t-il l"inspection des consommables ?
Le NIOSH déclare que l"exposition aux fumées de soudage peut varier en fonction des consommables de soudage, des matériaux et des métaux de base ; les équipes de processus doivent également s"attendre à ce que les changements de poste affectent les priorités d"inspection et les contrôles d"acceptation.
Quels consommables de rechange les acheteurs doivent-ils garder en stock ?
Commencez par la liste spécifique à la machine du fournisseur, puis définissez les niveaux de stock en fonction de l"utilisation réelle, du délai de livraison, de la criticité du travail et du coût d"arrêt d"une production qualifiée.
Que faut-il vérifier après le remplacement d"un consommable ?
Confirmez l"assise correcte, la configuration approuvée, les conditions de blindage ou d"assistance, l"apparence de la soudure d"essai et les critères d"acceptation requis par le dessin, les instructions de travail ou les spécifications du client.
Quelle étape de sécurité précède l’accès manuel à la tête de soudage ?
Éteignez l"équipement et débranchez la source d"alimentation ou la batterie applicable conformément au manuel de la machine et à la procédure du site avant de toucher ou d"ouvrir la zone d"accès autorisée.


